+55 (16) 3518 9000
 Português
Pesquisar
Como identificar, diferenciar e prevenir os dois principais modos de fadiga de contato nos flancos dos dentes de engrenagens.
Fadiga de contato é o mecanismo que origina tanto o micropitting quanto o pitting nos dentes de engrenagens. Toda vez que dois dentes engrenados transmitem carga, suas superfícies ficam sujeitas a uma pressão concentrada em uma área de contato muito pequena.
Essa pressão é chamada de tensão de Hertz, um conceito que, de forma simplificada, descreve a carga distribuída entre duas superfícies curvas pressionadas uma contra a outra. Quanto menor a área de contato e maior a força aplicada, maior a tensão de Hertz resultante.
A cada ciclo de engrenamento, as superfícies dos dentes experimentam uma combinação de rolamento e deslizamento:
Essa combinação gera tensões de cisalhamento cíclicas tanto na subsuperfície do dente (abaixo da camada de contato) quanto nas asperezas da própria superfície, que são as pequenas irregularidades microscópicas deixadas pelo processo de usinagem ou retífica.
A repetição dessas tensões ciclo após ciclo é o que caracteriza a fadiga. Assim como um clipe de metal se rompe quando dobrado repetidamente, o material da engrenagem acumula danos microscópicos que eventualmente resultam na formação de trincas e na remoção de material.
Dependendo de onde essas trincas se iniciam e de como se propagam, o resultado pode ser micropitting ou pitting. Entender esse mecanismo comum é fundamental para compreender por que medidas preventivas como lubrificação adequada, acabamento superficial e tratamento térmico são eficazes contra ambos os fenômenos.
Micropitting é uma forma de fadiga superficial que se manifesta em escala microscópica. Quando milhares dessas micro-crateras se acumulam em uma região do flanco do dente, o resultado visível é uma mancha acinzentada ou fosca na superfície, fenômeno conhecido na literatura técnica como "grey staining" (manchamento cinza) ou "frosting" (geada).
O micropitting tende a aparecer primeiro no dedendum do dente, que é a região entre a raiz e o diâmetro primitivo (a parte inferior do perfil ativo). Mais especificamente, as primeiras manchas costumam surgir próximas ao LPSTC (Lowest Point of Single Tooth Contact), que é o ponto mais baixo onde apenas um par de dentes está em contato.
Nessa região, as velocidades de escorregamento (a diferença de velocidade entre as superfícies dos dois dentes) são mais altas, o que intensifica as tensões nas asperezas da superfície.
Para identificação em campo, o profissional de manutenção deve observar o flanco do dente com uma lanterna de LED focada, movimentando a luz em diferentes ângulos. Sob luz ambiente ou fluorescente difusa, o micropitting pode passar completamente despercebido. A aparência é de uma área sem brilho, como se a superfície tivesse sido lixada com uma lixa finíssima.
O micropitting se forma por um processo que pode ser descrito em quatro etapas:
A repetição desse ciclo em milhares de asperezas é o que gera o padrão característico de micropitting.
Nem todo micropitting evolui para uma falha grave. Em determinadas condições, o processo pode se estabilizar naturalmente. Isso acontece quando o micropitting remove as asperezas mais proeminentes da superfície, funcionando como uma espécie de polimento involuntário.
Com as asperezas eliminadas, a relação entre a espessura do filme lubrificante e a rugosidade melhora, o contato metal-metal diminui e o dano para de progredir. O resultado é uma superfície levemente fosca, mas funcional.
Em outros casos, porém, o micropitting progride continuamente. A remoção de material altera a geometria do perfil do dente, o que modifica a distribuição de carga e pode concentrar ainda mais tensão nas regiões danificadas. A progressão leva a aumento de ruído, vibração e, eventualmente, as micro-crateras coalescem (se unem) formando crateras maiores, ou seja, macropits.
O problema prático é que não existe um método econômico e confiável para prever qual caminho o micropitting tomará em uma engrenagem em operação. Essa incerteza reforça a importância da prevenção: é mais seguro e econômico evitar o micropitting do que contar com sua estabilização.
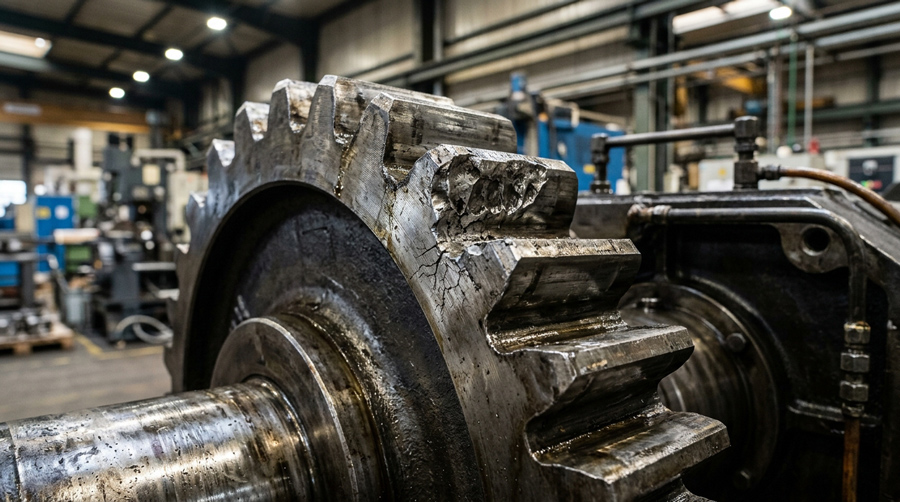
Pitting, também chamado de macropitting para diferenciá-lo do micropitting, é a formação de crateras visíveis a olho nu nos flancos dos dentes, geralmente a partir de 0,5 mm de diâmetro. Enquanto o micropitting se origina na superfície (nas asperezas), o pitting se origina predominantemente de trincas subsuperficiais, que se formam abaixo da camada de contato, muitas vezes a partir de inclusões no material (óxidos, sulfetos e outras impurezas presentes no aço) que funcionam como concentradores de tensão.
As três zonas clássicas de início do pitting no flanco são:
A diferença fundamental entre micropitting e pitting está na origem: micropitting começa na superfície e trabalha para dentro, enquanto pitting começa na subsuperfície e trabalha para fora.
Essa distinção tem implicações diretas para a prevenção: medidas que melhoram a superfície (acabamento, lubrificação) são mais eficazes contra micropitting, enquanto medidas que melhoram o material em profundidade (limpeza do aço, tratamento térmico) são mais eficazes contra pitting.
Assim como o micropitting, o pitting pode ser classificado em dois cenários. O pitting inicial consiste em crateras pequenas e confinadas que aparecem durante as primeiras horas de operação (período de running-in ou amaciamento).
Esses pits iniciais podem se estabilizar à medida que a superfície se conforma e a distribuição de carga se uniformiza. Em muitos casos, o pitting inicial não compromete a vida útil da engrenagem.
Já o pitting destrutivo é caracterizado por crateras que crescem progressivamente, coalescem e formam cavidades maiores, em um processo chamado de spalling. O spalling remove porções significativas da camada cementada (a camada endurecida superficial), expondo o material base, que é mais macio. Com isso, a taxa de desgaste acelera exponencialmente.
Em casos avançados, a perda de material pode comprometer a resistência do dente à fadiga de flexão, levando à quebra.
A identificação precoce do pitting é, portanto, essencial. Um pit isolado de 1 mm durante o running-in pode ser aceitável, mas o surgimento de novos pits após o período de amaciamento ou o crescimento de pits existentes é sinal de pitting destrutivo e requer intervenção.
As causas de micropitting e pitting estão ligadas a um conjunto de variáveis que o profissional de engenharia, manutenção ou operação pode controlar ou influenciar. A seguir, cada grupo de causas é detalhado com indicação de como afeta cada um dos dois fenômenos.
A espessura do filme lubrificante é o fator mais determinante para o micropitting. Para saber se essa espessura é suficiente, engenheiros usam a relação lambda (λ): uma conta que compara a espessura do filme de óleo com a rugosidade das superfícies em contato. Quando lambda é igual ou menor que 1, significa que o filme é fino demais para separar as superfícies por completo. Os picos de rugosidade passam a se tocar através do óleo, e o micropitting é fortemente favorecido.
Para o pitting, a lubrificação tem impacto mais indireto, atuando principalmente pela contaminação e degradação do óleo ao longo do tempo.
Um ponto frequentemente negligenciado é a formulação dos aditivos. Aditivos EP (Extreme Pressure) agressivos, especialmente os baseados em compostos sulfurados ativos, podem acelerar o micropitting ao reagirem quimicamente com a superfície nas condições de contato.
Por essa razão, fabricantes de redutores e normas internacionais exigem que óleos para engrenagens sejam aprovados no teste FVA 54/7 (Micropitting Test). Esse teste avalia especificamente a capacidade do lubrificante de proteger contra micropitting sob condições controladas de laboratório.
A rugosidade da superfície dos dentes é um dos fatores mais determinantes para o micropitting. Quanto mais altas as asperezas (picos de rugosidade), maior a probabilidade de contato metal-metal através do filme lubrificante e maior a concentração de tensão localizada. A relação é praticamente linear: dobrar a rugosidade composta reduz pela metade a espessura específica do filme (relação lambda).
Um fenômeno revelador é que o micropitting frequentemente acompanha o padrão das marcas de retífica (grinding marks). As micro-crateras se alinham em fileiras regulares sobre os picos de rugosidade deixados pela ferramenta, formando um padrão listrado visível sob ampliação. Isso confirma que são as asperezas da retífica que concentram a carga e iniciam o dano.
Engrenagens submetidas a processos de superfinishing ou polimento isotrópico apresentam resistência significativamente maior ao micropitting. Esses processos reduzem a rugosidade superficial, eliminando os picos que servem como ponto de partida para as microtrincas.
Para aplicações críticas, especificar um acabamento superficial fino é uma das medidas preventivas com melhor custo-benefício.
O tratamento térmico influencia tanto o micropitting quanto o pitting, embora por mecanismos diferentes.
O principal efeito está na qualidade da camada cementada. A cementação seguida de têmpera gera tensões residuais compressivas na superfície, que são benéficas porque dificultam a abertura de trincas. Porém, a resistência ao micropitting cai significativamente quando ocorre:
Para o pitting, o fator metalúrgico mais relevante é a limpeza inclusionária do aço. Inclusões são partículas não metálicas presentes no aço (óxidos de alumínio, sulfetos de manganês, entre outros) que funcionam como concentradores de tensão na subsuperfície. É nesses pontos que as trincas subsuperficiais de pitting se nucleiam.
Aços de alta limpeza, produzidos por refino secundário e desgaseificação a vácuo, apresentam menor densidade de inclusões e, portanto, maior resistência ao pitting.
Um aumento de 40% na carga resulta em aproximadamente 18% a mais de tensão de contato. Em engrenagens dimensionadas com margens de segurança justas, esse acréscimo pode ser suficiente para cruzar o limite de fadiga do material.
O desalinhamento é uma causa frequentemente subestimada. Um desvio de poucos milímetros no alinhamento dos eixos altera o padrão de contato nos dentes, concentrando a carga em uma faixa estreita da face do dente em vez de distribuí-la uniformemente. Essa concentração pode multiplicar a tensão local por duas ou três vezes em relação ao valor de projeto.
O efeito é visível na prática: engrenagens desalinhadas apresentam micropitting ou pitting concentrado em uma borda da face do dente.
As ações preventivas para cada fator são conhecidas: inversores de frequência para suavizar partidas, alinhamento com instrumentos de precisão (laser) e análise modal ou de vibrações para identificar ressonâncias.
O diagnóstico de micropitting e pitting em campo exige métodos diferentes, porque os dois fenômenos apresentam escalas distintas de dano. O pitting, por gerar crateras visíveis, pode ser detectado por inspeção visual direta. O micropitting, por sua vez, exige técnicas mais cuidadosas.
As medidas preventivas contra micropitting e pitting podem ser organizadas em ordem de impacto, da mais eficaz para a complementar.
A prevenção de micropitting e pitting começa antes da montagem do equipamento, na fase de fabricação das engrenagens. Aço limpo, tratamento térmico controlado, retífica de precisão e geometria de dente otimizada para a aplicação são decisões de projeto que determinam a resistência da engrenagem à fadiga de contato antes mesmo de ela entrar em operação.
Depois, a seleção correta do lubrificante (seguindo a lista de óleos homologados pelo fabricante) e a montagem com alinhamento preciso completam as condições necessárias para uma vida útil longa.
Quando o dano já ocorreu, o diagnóstico preciso é o primeiro passo. Nem todo micropitting exige substituição imediata da engrenagem, e nem todo pitting é destrutivo. A decisão entre monitorar, corrigir pontualmente ou reformar o conjunto depende de uma avaliação técnica que considere a extensão do dano, a taxa de progressão, a criticidade da aplicação e a viabilidade de correção.
Da análise à fabricação: como a Zanini Renk trata a fadiga de contato
A Zanini Renk se posiciona como parceira dos profissionais de manutenção e engenharia. Nossa equipe de engenheiros domina desde o diagnóstico em campo com o Field Assist 4.0 até a fabricação de engrenagens e pares cônicos com controle total do processo metalúrgico e dimensional, passando por reforma e repotenciamento de redutores multimarcas, tratamento térmico, produção de peças e acoplamentos, e service 24h para situações críticas.
Se a sua operação enfrenta sinais de fadiga de contato em engrenagens ou se você está especificando um novo equipamento e quer garantir que micropitting e pitting sejam tratados desde o projeto, entre em contato com a equipe técnica da Zanini Renk.