+55 (16) 3518 9000
 Português
Pesquisar
Grandes intervenções industriais requerem um excelente planejamento, pois é necessário definir escopo, janela de parada, riscos de execução, comissionamento e retomada da operação. Qualquer falha de planejamento pode gerar atraso, retrabalho ou a necessidade de uma nova parada logo após o start-up, o que pode gerar prejuízos evitáveis.
Por isso, esse tipo de intervenção precisa ser tratado como projeto industrial completo, com engenharia, manutenção, operação, segurança, fornecedores e fabricantes atuando de forma integrada.
Uma grande intervenção industrial é uma parada planejada que vai além da manutenção de rotina. Enquanto uma preventiva regular envolve inspeções, ajustes, trocas programadas e revisões localizadas, uma grande intervenção exige interrupção total ou parcial da produção para substituir, instalar, reformar ou modernizar equipamentos e sistemas de grande porte.
Esse tipo de parada pode envolver:
Ou seja, a maior diferença está no impacto que este projeto tem, afinal, ela muda uma parte crítica da operação, mobiliza equipes maiores, depende de uma janela limitada de parada e só termina quando o equipamento é comissionado, testado e liberado para operar com segurança.
No mercado, essas intervenções também aparecem como:
Nem toda parada industrial acontece por decisão estratégica. Muitas vezes, ela é imposta por três fatores críticos:
E a pergunta principal não é apenas “o que precisa ser feito?”, mas “qual escopo pode ser executado com segurança nesse período?”; “com quais riscos na montagem, nos testes e na retomada da operação (start -up)?”.
Leia também: Planos de manutenção: uma estratégia vencedora na indústria
Em grandes intervenções industriais, a definição do escopo é uma das etapas mais importantes pois o resultado esperado depende, em boa parte, dessa definição muito bem-feita. Caso o escopo seja mal definido, desde o início, todo o planejamento fica comprometido.
Um levantamento da AP-Networks, com base em um banco de dados de mais de 1.350 turnarounds, mostra a gravidade do problema: mais de 2/3 dos grandes turnarounds excedem custo e prazo planejados em pelo menos 10% e enfrentam problemas críticos após a retomada da operação. Sem contar que 40% apresentam desvio de custo ou prazo acima de 30%.
A mesma pesquisa aponta ainda que o escopo é o item mais crítico para o resultado, porque ele serve de base para custo, prazo e confiabilidade da operação. Isso significa que muitas vezes as grandes intervenções falham porque o escopo não foi definido adequadamente.
Cada item incluído no escopo precisa ter:
A EAP divide a intervenção em blocos menores e rastreáveis. Isto é: em vez de tratar a parada como um único pacote amplo, ela separa o trabalho por sistemas, áreas, equipamentos, disciplinas e frentes de execução.
Isso facilita entender:
Em uma grande intervenção, a EAP conecta 4 pontos essenciais:
|
Elemento |
Como se conecta ao escopo |
|
Cronograma |
Cada atividade precisa ter duração, sequência e dependências claras. |
|
Orçamento |
Cada frente de trabalho precisa ter custo estimado, materiais e mão de obra previstos. |
|
Riscos |
Cada pacote deve mostrar os riscos de atraso, interferência, segurança e comissionamento. |
|
Controle de execução |
Cada entrega precisa ter responsável e critério de aceite definido. |
Dentro da EAP, o pacote de trabalho é a unidade prática de execução. Uma frente de substituição de redutor, por exemplo, não pode ir para o campo apenas com uma descrição genérica.
Ela precisa ter:
Sem isso, o que parece detalhe no planejamento vira atraso durante a parada.
O desvio de escopo (scope creep) acontece quando novos itens entram na parada sem controle adequado. Em grandes intervenções, isso é comum porque várias áreas participam do planejamento ao mesmo tempo: manutenção, produção, engenharia, segurança, operação e fornecedores e cada área tem prioridades legítimas.
O problema aparece quando não existe uma regra clara para decidir o que entra e o que fica fora do escopo. Com isso, a lista cresce, os recursos são redistribuídos, o cronograma fica pressionado e o orçamento deixa de refletir a realidade da execução. Sem contar que qualquer alteração tardia interfere em várias frentes ao mesmo tempo.
Por isso, o congelamento de escopo (scope freeze) é uma etapa crítica. Ele marca o momento em que o escopo deixa de ser uma lista aberta e passa a ser a base oficial para compras, contratação, engenharia, logística, segurança, execução e comissionamento, e nada mais entra ou sai.
Mexer no escopo depois disso, costuma custar muito mais do que incluir o item no início e o motivo é simples:
Leia também: Eficiência operacional: como medir e melhorar seus resultados
Nem tudo que deve ser executado deve entrar na grande intervenção. O critério principal precisa ser confiabilidade operacional. Portanto, a pergunta em relação ao escopo não é apenas “seria bom fazer?”, mas “o risco de não fazer justifica ocupar tempo, equipe e orçamento dentro da janela de parada?”.
Confira os principais critérios ajudam a tomar essa decisão:
|
Tipo de item |
Critério principal |
Quando incluir |
|
Equipamento crítico para a operação |
Impacto da falha na produção, segurança ou retomada da unidade. |
Quando a falha pode parar a operação, gerar risco relevante ou comprometer o start-up. |
|
Correção com ganho econômico claro |
Custo da falha evitada versus custo incremental de incluir o serviço. |
Quando executar agora custa menos do que lidar com a falha durante a safra ou com a planta em operação |
|
Serviço que aproveita mobilização existente |
Economia por executar durante a parada, com equipe, acesso e recursos já disponíveis. |
Quando o custo e o risco seriam maiores se o serviço fosse feito depois, com a unidade em operação. |
Esses pontos evitam erros comuns como deixar de fora itens críticos para reduzir prazo e incluir serviços de baixa prioridade apenas porque “a planta já estará parada”.
Portanto, uma parada bem planejada, não é aquela com o maior escopo possível, mas com o escopo certo. Ou seja: suficiente para reduzir risco, proteger a confiabilidade da operação e permitir uma retomada segura, sem transformar a intervenção em uma sequência de trabalhos adicionados de última hora.
A parada da precisa equilibrar 2 custos:
O relatório True Cost of Downtime 2024, da Siemens, dimensiona esse risco em escala global: as 500 maiores empresas do mundo perdem quase US$ 1,4 trilhão por ano com parada não planejada (o equivalente a 11% de suas receitas). Na indústria pesada, o custo anual de uma linha parada em uma grande planta chega a US$ 59 milhões, valor 1,6 vez maior do que em 2019.
Esses números mostram por que a janela de parada não é apenas uma decisão operacional, mas uma decisão financeira de alta relevância.
Grandes intervenções precisam de um planejamento eficaz pensando nos próximos 1 ano e meio. Isso porque quanto mais complexos forem os equipamentos envolvidos, maior deve ser a antecedência para engenharia, compras, fabricação, mobilização e contratação de equipes especializadas.
|
Fase |
Entregáveis críticos |
|
18 a 12 meses antes: fase conceitual |
Definição preliminar do escopo, análise de riscos, estimativa inicial de custo, estudo de viabilidade e identificação dos equipamentos críticos. |
|
12 a 6 meses antes: preparação preliminar |
Validação técnica do escopo, contratação de fornecedores principais, definição da estratégia de parada, levantamento de materiais e avaliação de prazos de fabricação. |
|
6 a 4 meses antes: detalhamento |
EAP fechada, pacotes de trabalho definidos, cronograma integrado, planos de segurança, recursos de campo, logística e critérios de comissionamento. |
|
4 meses até o início da parada: preparação final |
Congelamento de escopo, confirmação de materiais, liberação de desenhos, alinhamento entre equipes, inspeções prévias, permissões, acessos e plano de contingência. |
|
Execução da parada |
Desmontagem, inspeção, montagem, ajustes, testes intermediários, controle diário de avanço, gestão de desvios e preparação para comissionamento. |
|
Pós-parada |
Comissionamento, start-up, operação assistida, análise de desempenho, registro de lições aprendidas e atualização do histórico técnico do ativo. |
Isso ajuda a resolver, antes da parada, tudo aquilo que não deve virar decisão de última hora durante a execução.
Isso porque a parada não pode comprometer o início da safra seguinte.
Leia também: Entressafra 2023/2024: aumente a produtividade com plano de manutenção preventiva
Nos setores de siderurgia e mineração, como muitas operações trabalham em regime contínuo, a janela é definida pela criticidade dos ativos, pela condição operacional da planta, pela disponibilidade de equipamentos redundantes e pelo impacto comercial da redução de produção.
Leia também: RSG For Mining: o redutor de velocidade projetado para mineração
No setor de energia, o calendário pode ser influenciado pela demanda da rede, pela disponibilidade de unidades geradoras, por contratos de fornecimento e por períodos de menor carga. Em turbinas, geradores, multiplicadores e sistemas auxiliares, a parada precisa ser planejada para reduzir risco técnico sem comprometer a disponibilidade energética.
Leia também: Biomassa da cana de açúcar: uma revolução na matriz energética do Brasil
A diferença entre uma parada planejada e uma parada não planejada está no controle.
Mesmo em uma estimativa conservadora, a manutenção corretiva emergencial costuma custar de 3 a 4 vezes mais do que uma intervenção preventiva planejada, segundo dados da Tractian, reparos não planejados podem custar de 3 a 10 vezes mais do que manutenções preventivas programadas, principalmente por causa de horas extras, fretes urgentes, indisponibilidade de peças, danos secundários e perda de produção.
No Brasil, esse risco também está ligado à maturidade do planejamento de manutenção. Uma pesquisa publicada pela Revista Manutenção mostrou que 25% das empresas analisadas ainda não tinham um Planejamento e Controle da Manutenção (PCM) estruturado para organizar paradas de manutenção.
Sem isso, a empresa tende a trabalhar mais no modo reativo:
Em grandes equipamentos industriais, como redutores, turbinas, caldeiras e sistemas de acionamento, esse efeito é ainda mais sensível. Uma falha raramente afeta só o componente danificado. Ela pode interromper linhas inteiras, comprometer contratos, gerar perda de eficiência e obrigar a planta a retomar a operação com maior risco técnico.
Quando uma parada necessária é adiada, sem motivo técnico, a empresa troca uma intervenção planejada por uma possível emergência, geralmente mais cara, menos previsível e mais difícil de controlar.
A execução de uma parada industrial é o teste real do planejamento. É quando dezenas de frentes atuam ao mesmo tempo (equipes próprias, terceiros, içamento de cargas e desmontagens) e qualquer falha de coordenação gera atrasos, retrabalho ou acidentes.
O controle dessa fase apoia-se em três pilares fundamentais:
Dessa forma, em grandes intervenções, execução controlada não significa apenas cumprir prazo, mas manter coordenação entre frentes, reduzir interferências, controlar mudanças e garantir que cada etapa avance sem criar risco para a próxima.
Em uma parada industrial, o cronograma é ditado pela sequência lógica de execução e pela interface entre atividades, e nunca por uma data desejada.
O método do caminho crítico (CPM) identifica as etapas que impactam diretamente a data final da parada. Se uma atividade crítica atrasa, todo o projeto é afetado.
Exemplo: para remover um redutor, é preciso cumprir uma cadeia de dependências: liberação elétrica bloqueio de energia desmontagem de proteções içamento preparação da base. Qualquer gargalo nessa sequência trava o restante da intervenção.
O acompanhamento diário existe para evitar que pequenos atrasos se tornem problemas estruturais. Mais do que mostrar o avanço geral, ele deve evidenciar:
A Curva S é a principal ferramenta para comparar o planejado versus o executado ao longo do tempo, atuando em duas frentes:
Analisar os dados físicos e financeiros de forma combinada impede um erro comum em paradas: gastar além do previsto sem a evolução correspondente da obra.
Em grandes intervenções, segurança precisa entrar ainda na formação do escopo porque muitas decisões técnicas definem o grau de risco.
Por exemplo:
Além disso, esse planejamento envolve Análise de Riscos, Plano de Rigging para içamentos, controle de energias com bloqueio e etiquetagem, gestão de espaços confinados, autorização para trabalho em altura e requisitos específicos para equipamentos como caldeiras e vasos de pressão.
Isso conecta diferentes normas de segurança ao planejamento da parada como:
Já a Permissão de Trabalho entra então como uma checagem final antes da execução, mas não substitui o planejamento de segurança. Ela confirma se os riscos foram avaliados, se os bloqueios necessários foram feitos, se as condições do local estão adequadas e se a atividade pode começar dentro dos critérios definidos.
O comissionamento, ainda que seja uma etapa para validar o que foi feito na intervenção, não pode receber atenção somente no final do processo. Ele precisa ser planejado junto com a intervenção, pois requer a definição de como os sistemas serão verificados, testados, liberados e colocados em operação (start-up).
Um plano de comissionamento mal elaborado pode ser tão perigoso quanto um escopo mal definido.
O estudo da AP-Networks evidencia que a falha logo após a retomada da operação, chamada no relatório de trip after startup, aparece entre as piores categorias de resultado em turnarounds. Isso mostra que terminar a execução física da parada não significa terminar a intervenção. O projeto só pode ser considerado bem-sucedido quando o sistema volta a operar com segurança, estabilidade e desempenho compatível com o especificado.
Comissionamento é o processo que confirma se os sistemas e componentes instalados durante a intervenção estão corretos, integrados e prontos para operar conforme especificado. Essa verificação vem antes de liberar o equipamento para uso novamente e tem a função de transferir a instalação do construtor, montador ou fornecedor para a operação de forma ordenada, segura e rastreável.
Em uma grande intervenção, isso inclui verificar:
Ou seja, o objetivo não é apenas “ver se liga”, mas comprovar que o conjunto pode operar sem gerar risco para pessoas, maquinários ou processos.
Essa etapa se torna ainda mais crítica quando a intervenção envolve novos equipamentos ou uma nova configuração de operação, como redutores industriais de grande porte, turbinas, sistemas de transmissão de potência, bases adaptadas, sistemas auxiliares ou automação integrada. Mesmo que cada componente tenha sido fabricado e montado corretamente, o conjunto só é validado de fato quando suas interfaces são testadas.
Por isso, o comissionamento precisa ter escopo próprio, responsáveis definidos, critérios de aceite, sequência de testes e plano de resposta para desvios.
Essas etapas têm funções bem diferentes:
|
Fase |
O que acontece |
Responsáveis principais |
|
Pré-comissionamento |
Verificações estáticas antes de qualquer movimentação ou energização operacional. Inclui montagem mecânica, alinhamento preliminar, integridade de tubulações, continuidade elétrica, instalação de instrumentos, limpeza, fechamento de sistemas e conferência documental. |
Montagem, manutenção, engenharia, qualidade, segurança e fornecedores envolvidos. |
|
Comissionamento |
Testes com sistemas energizados ou em condição funcional, mas ainda sem carga de produto ou processo. Valida intertravamentos, proteções, comandos, sensores, automação, lubrificação, giro livre, comunicação entre subsistemas e respostas operacionais. |
Engenharia, automação, manutenção, operação, segurança e suporte técnico dos fornecedores. |
|
Start-up |
Primeira operação em condição real, com carga, produto, vapor, torque, rotação, pressão ou temperatura de processo. É a fase de ajuste fino dos parâmetros e de confirmação do comportamento do conjunto em operação. |
Operação, manutenção, engenharia de processo e especialistas dos equipamentos críticos. |
|
Operação assistida |
Acompanhamento próximo nas primeiras semanas após a partida para identificar vibração, aquecimento, vazamentos, ruídos, desvios de instrumentação, instabilidade de processo ou falhas de integração. |
Operação, manutenção, confiabilidade e equipe técnica do fornecedor ou serviço de campo. |
Essas etapas reduzem o risco de descobrir problemas tarde demais. O que pode ser corrigido no pré-comissionamento, com baixo impacto, pode se transformar em parada, dano mecânico ou perda de produção se aparecer apenas depois do start-up.
As falhas de comissionamento, em geral, surgem nas interfaces: um subsistema foi entregue corretamente, outro também, mas o conjunto não foi suficientemente testado. E entre os problemas mais comuns estão:
Em redutores, turbinas e sistemas de acionamento, esses desvios têm efeito direto sobre a integridade do equipamento. Um alinhamento fora da tolerância pode aumentar vibração e aquecimento. Uma lubrificação inicial inadequada pode comprometer mancais, engrenagens ou rolamentos nos primeiros ciclos de operação. E uma parametrização incorreta pode permitir partida em condição inadequada ou bloquear uma proteção que deveria atuar.
Quando esses problemas são identificados durante o comissionamento, o custo de correção tende a ser controlável. Mas, se só aparecem após o start-up, podem gerar semanas de parada não planejada, retrabalho, perda de produção e dano irreversível a componentes críticos.
Equipamentos de alta criticidade não devem ser comissionados apenas com base na experiência da equipe de manutenção da planta. É importante também envolver o fabricante, porque só ele conhece limites de torque, folgas aceitáveis, tolerâncias de alinhamento, requisitos de lubrificação, procedimentos de partida, pontos críticos de inspeção e comportamento esperado do equipamento nas primeiras horas de operação.
Isso é válido principalmente quando a intervenção envolve:
A equipe da planta continua tendo papel central, porque conhece o processo e a rotina operacional. Mas o comissionamento de equipamentos complexos deve ser conduzido de forma integrada.
O start-up coloca o sistema em operação, mas não significa que a planta já atingiu estabilidade plena. Logo depois começa o ramp-up, que é a fase de estabilização gradual da produção até a capacidade esperada. Nesse período, a planta opera em condição real, mas ainda pode estar ajustando carga, rotação, pressão, temperatura, vazão, controles, proteções e parâmetros de processo.
Essa fase costuma ter risco maior do que a operação estável. Isso porque equipamentos novos ou modernizados ainda estão em período de acomodação, a equipe de operação está aprendendo o novo comportamento dos sistemas e pequenas anomalias podem indicar problemas maiores em formação.
É por isso que a operação assistida tem papel decisivo. Manter a equipe técnica mobilizada após o start-up permite acompanhar vibração, temperatura, pressão de óleo, vazamentos, ruídos, alarmes, variações de processo e desempenho geral do conjunto. Em vez de encerrar o projeto no primeiro giro do equipamento, a operação assistida acompanha a curva de estabilização. Esse acompanhamento evita que desvios pequenos se transformem em falhas críticas.
Depois do start-up e da estabilização inicial, ainda existem entregas técnicas que precisam ser formalizadas para que a parada gere aprendizado, rastreabilidade e segurança para o próximo ciclo como:
Sem essa etapa, a empresa termina uma grande intervenção, mas não melhora o processo. E ainda corre o risco de cada parada voltar a enfrentar os mesmos atrasos, improvisos e falhas de coordenação que já poderiam ter sido corrigidos no ciclo anterior.
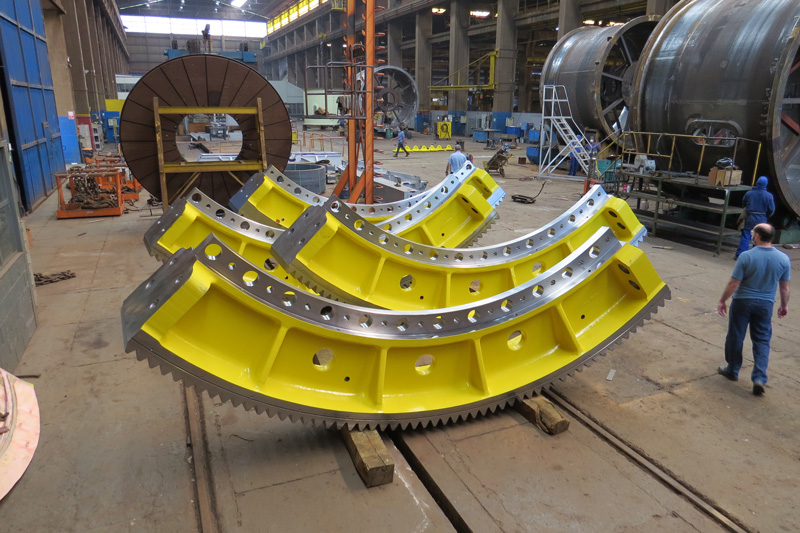
Em grandes intervenções que envolvem equipamentos críticos de transmissão de potência, o fabricante precisa participar antes, durante e depois da parada, porque conhece:
Essa participação é ainda mais importante em projetos de retrofit, modernização e revamp. Nesses casos, o novo equipamento ou componente não opera isolado. Ele precisa ser integrado a uma base existente, a sistemas auxiliares já instalados, a uma lógica de automação definida e a uma condição de processo.
Por isso, o fabricante pode contribuir em 3 frentes principais:
A Zanini Renk atua nessa interface. Com experiência redutores de velocidade e outros acionamentos industriais para setores como mineração, siderurgia, cimento, energia, e outros, a empresa conhece tanto o projeto do equipamento quanto a realidade de operação em campo.
E em uma grande intervenção, essa visão faz diferença. Afinal, o objetivo não é apenas entregar um redutor, uma turbina ou um sistema de acionamento, mas apoiar o ciclo completo: diagnóstico, escopo, execução, comissionamento, start-up e suporte ao longo da vida útil do equipamento. Para ativos de alta criticidade, essa integração entre fabricante, manutenção e operação é um dos fatores que mais contribuem para uma retomada segura e confiável.
Entre em contato com o time de especialistas da Zanini Renk e encontre a solução ideal para sua planta.